
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-19 Origem:alimentado


O aumento das taxas de transporte de lamas e as regulamentações mais rigorosas sobre aterros obrigam os operadores das estações a avaliar os seus processos de gestão de resíduos. As instalações não podem confiar em métodos de separação desatualizados. O processamento ineficiente do lodo resulta em resíduos com alto teor de umidade. Isto leva a volumes excessivos de descarte, alto consumo de polímeros e gargalos operacionais que sobrecarregam os recursos da planta. Você precisa de um método confiável para separar sólidos de líquidos de maneira eficaz.
A seleção do ideal para tratamento de águas residuais filtro-prensa requer ir além das especificações básicas. Os gerentes de fábrica devem avaliar rigorosamente as características do lodo, a tecnologia das placas e os requisitos de automação. Um sistema bem dimensionado transforma a pasta líquida em bolos secos e gerenciáveis. Isso reduz o peso de transporte e melhora o rendimento geral da planta. Compreender as capacidades mecânicas e os requisitos da instalação garante a implementação de uma solução que atenda aos rígidos padrões de conformidade ambiental.
Um filtro-prensa opera com base no princípio da separação sólido-líquido acionada por pressão. As bombas de alimentação empurram a lama residual para uma série de câmaras rebaixadas. Essas câmaras são revestidas com telas filtrantes permeáveis e especializadas. À medida que a pasta preenche os espaços vazios, a bomba de alimentação continua a aplicar alta pressão. Essa pressão força a porção líquida, conhecida como filtrado, através dos poros microscópicos do tecido filtrante. O pano retém as partículas sólidas dentro da câmara.
A seleção da bomba de alimentação influencia fortemente esta fase inicial. As bombas pneumáticas de duplo diafragma (AODD) são comuns para instalações menores porque param naturalmente quando a prensa atinge seu limite máximo de pressão, evitando o excesso de pressurização. Instalações maiores geralmente utilizam bombas de cavidade progressiva combinadas com inversores de frequência variável (VFDs) e sensores de pressão para manter uma vazão precisa à medida que a resistência da câmara aumenta.
Ao longo do ciclo, estes sólidos retidos compactam-se para formar um bolo denso. O filtrado limpo passa pelo pano e desce pelas portas de drenagem das placas do filtro. As instalações descarregam essa água limpa diretamente ou a recirculam de volta às cabeças para processamento posterior. O ciclo termina quando o fluxo do filtrado cai para um gotejamento mínimo, indicando que as câmaras estão totalmente preenchidas com material sólido. Os operadores então iniciam uma sequência de purga do núcleo, usando ar comprimido para limpar o líquido residual do tubo de alimentação central antes de abrir a prensa.
Você deve definir métricas de desempenho claras antes de integrar um novo sistema de separação. A secura desejada do bolo é o principal indicador de sucesso. As instalações de eliminação locais exigem frequentemente requisitos percentuais específicos para sólidos secos. Alcançar uma secura incomparável reduz o volume total de resíduos que saem de suas instalações. Isso impacta diretamente sua eficiência operacional diária.
Para estabelecer uma linha de base para o sucesso da desidratação de lamas , os operadores devem monitorizar os seguintes parâmetros:
A clareza do filtrado é igualmente crítica. A água mal filtrada contém altos níveis de sólidos suspensos. A recirculação do filtrado sujo sobrecarrega a cabeça da planta e interrompe os processos de tratamento biológico. Você também deve determinar tempos de ciclo aceitáveis e capacidade de produção diária. O equipamento deve processar o volume diário de lodo gerado pela planta sem criar gargalos a montante ou exigir capacidade excessiva dos tanques de retenção.
O processo de desidratação não termina quando o ciclo de filtração termina. O manuseio eficiente da torta pós-filtração evita atrasos operacionais. Assim que a prensa é aberta, os bolos compactados caem das câmaras. As instalações devem conceber um fluxo de trabalho logístico para gerir este fluxo repentino de resíduos sólidos.
As estratégias comuns de integração incluem a colocação de carrinhos de lodo ou lixeiras diretamente abaixo da estrutura da prensa. Para operações maiores, os sistemas de transporte automatizados oferecem uma abordagem mãos-livres. Esses transportadores capturam o bolo que cai e o transportam diretamente para silos de armazenamento ou veículos de transporte que aguardam. Espaço adequado e suporte estrutural abaixo da prensa são necessários para acomodar esses mecanismos de manuseio. Algumas instalações também instalam quebradores de bolo abaixo da prensa para cortar os bolos grandes e rígidos em pedaços menores e uniformes, o que otimiza o aproveitamento do espaço dentro das lixeiras.
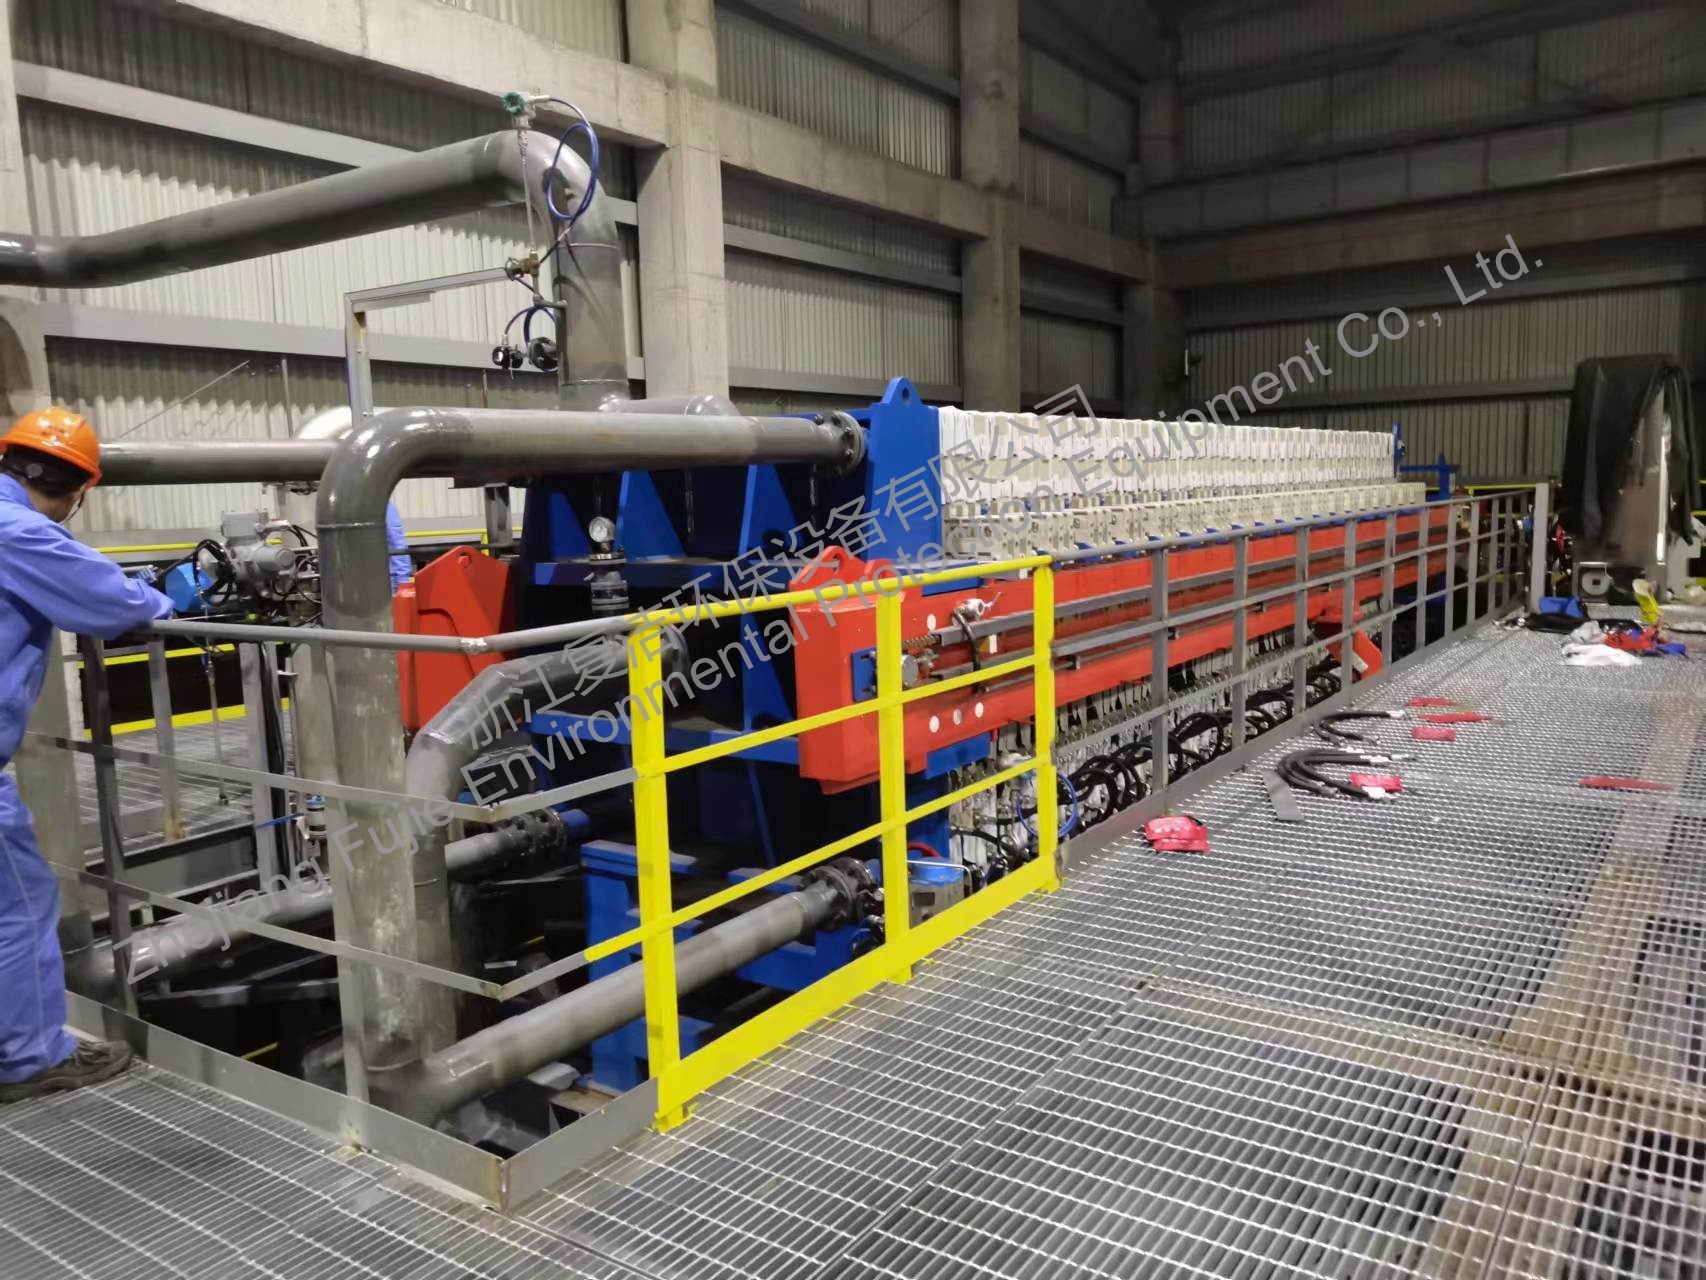
A caracterização precisa do lodo constitui a base do dimensionamento do equipamento. A concentração de sólidos influencia fortemente os tempos de ciclo. Alimentar um filtro-prensa de águas residuais com 50–60% de sólidos produz tempos de batelada ideais e tortas densas. Pastas com concentrações diluídas, como 5–10%, requerem tempo excessivo para encher as câmaras. Você deve utilizar clarificadores a montante ou espessadores por gravidade para concentrar lamas diluídas antes que cheguem à prensa.
A distribuição do tamanho das partículas determina a seleção do tecido do filtro. Partículas finas tendem a cegar os poros do tecido, restringindo o fluxo do filtrado e causando bolos úmidos e desleixados. Nestes casos, os operadores devem utilizar um pré-revestimento ou ração corporal, como terra de diatomáceas, para manter a permeabilidade do tecido. Os panos de filtro vêm em vários tecidos, incluindo designs de monofilamento e multifilamento. Os panos monofilamentares com acabamentos calandrados proporcionam excelentes propriedades de liberação de torta, enquanto os panos multifilamentares oferecem retenção superior de partículas para pastas muito finas.
A composição química também é importante. Pastas altamente corrosivas ou níveis extremos de pH requerem materiais de construção específicos. As placas de polipropileno lidam com a maioria dos resíduos municipais, mas o lodo industrial agressivo pode exigir coletores especializados feitos de aço inoxidável ou CPVC. A presença de óleos ou graxas no lodo pode degradar rapidamente as juntas de borracha padrão, necessitando do uso de elastômeros especializados como Viton ou EPDM.
A seleção da tecnologia de placa correta determina a secura final do seu bolo. As placas de câmara rebaixadas representam a aplicação padrão para lodo consistente e facilmente desidratado. Estas placas dependem inteiramente da pressão gerada pela bomba de alimentação para compactar os sólidos. Eles são duráveis, simples e altamente eficazes para fluxos de resíduos municipais padrão. A profundidade padrão da câmara é normalmente de 32 mm, o que proporciona um bom equilíbrio entre a espessura do bolo e o tempo de filtração.
As placas de compressão de membrana oferecem recursos avançados para lodo difícil de desidratar. Essas placas apresentam membranas flexíveis que se expandem quando infladas com água ou ar em alta pressão. Após a conclusão do ciclo inicial da bomba de alimentação, o ciclo de inflação secundário comprime fisicamente a torta dentro da câmara. Esta ação extrai a umidade residual que a pressão da bomba por si só não consegue remover. As placas de membrana reduzem significativamente os tempos de ciclo e alcançam maior teor de sólidos secos, tornando-as ideais para lamas biológicas ou industriais complexas. Eles também permitem uma lavagem eficaz do bolo, onde água limpa é bombeada através do bolo formado para remover impurezas solúveis antes da compressão final.
Dimensionar um sistema requer cálculos precisos. Os engenheiros determinam o volume necessário da câmara e a área total de filtração com base no volume diário de lodo e no número de turnos de operação. Uma planta que gera 10.000 galões de chorume por dia requer uma configuração muito diferente de uma que processa 100.000 galões. Você deve calcular a massa de sólidos secos para determinar a metragem cúbica exata necessária por lote.
O protocolo de dimensionamento padrão envolve as seguintes etapas:
Preparar seu investimento para o futuro é uma necessidade estratégica. As capacidades das instalações raramente permanecem estáticas. Especificar um esqueleto ou estrutura expansível permite adicionar mais placas posteriormente. Por exemplo, você pode comprar uma estrutura projetada para 100 placas, mas inicialmente instalar apenas 70. À medida que o rendimento da sua fábrica aumenta, basta instalar as placas restantes para aumentar a capacidade sem substituir a máquina inteira.
O nível de automação que você escolhe impacta as operações diárias. Os sistemas manuais exigem que os operadores desloquem fisicamente cada placa pesada para descarregar a torta. Este processo trabalhoso exige pessoal dedicado e aumenta o tempo entre os lotes. A limpeza manual dos panos de filtro também aumenta a carga de trabalho físico, muitas vezes exigindo que os operadores usem lavadoras de alta pressão manuais para limpar os poros obstruídos.
A atualização para um filtro-prensa automático agiliza todo o fluxo de trabalho. Esses sistemas apresentam deslocadores hidráulicos automatizados de placas que movem as placas com rapidez e segurança. Os controladores lógicos programáveis (CLPs) gerenciam as velocidades da bomba de alimentação, os ciclos de compressão e as purgas de ar sem intervenção humana. Recursos adicionais, como sistemas automáticos de lavagem de tecidos e bandejas coletoras de compartimentos de bombas, mantêm o espaço de trabalho limpo e mantêm a máxima eficiência de filtragem. A automação reduz drasticamente a carga física da sua equipe e garante tempos de ciclo consistentes, independentemente da fadiga do operador.
Os operadores da planta comparam frequentemente diferentes métodos de separação mecânica. Um filtro-prensa normalmente atinge um teor de sólidos secos significativamente maior do que uma prensa de correia. As câmaras fechadas de alta pressão forçam mais água a sair do lodo. As prensas de correia dependem de rolos tensores que comprimem o lodo entre duas correias móveis, o que limita a pressão máxima aplicada. Se o lodo for muito escorregadio ou contiver altos níveis de material biológico, ele poderá sair pelas laterais das correias, criando uma enorme bagunça e reduzindo a eficiência.
Operacionalmente, essas máquinas diferem fundamentalmente. Um filtro-prensa opera em lotes distintos, exigindo tempo para encher, prensar e descarregar. Uma prensa de correia opera continuamente, lidando com um fluxo constante de lama. No entanto, as prensas de correia exigem uma área maior e consomem volumes significativamente maiores de polímeros de condicionamento químico para manter a estabilidade do lodo nas correias móveis. A necessidade constante de água de lavagem para manter as correias limpas também aumenta o consumo geral de água da instalação.
As centrífugas usam rotação rápida para separar sólidos de líquidos com base na densidade. Embora eficazes, eles consomem grandes quantidades de eletricidade. Os motores de alta velocidade necessários para girar o recipiente e a rolagem consomem muito mais energia do que as bombas de alimentação pneumáticas ou elétricas usadas em um filtro-prensa. A pura força rotacional também cria ruído e vibração significativos, exigindo almofadas de isolamento de vibração e invólucros acústicos para serviços pesados.
A complexidade da manutenção também diferencia essas tecnologias. Os filtros-prensa exigem trocas rotineiras de pano de filtro e verificações básicas de fluido hidráulico. O pessoal da fábrica pode realizar esta manutenção no local com ferramentas padrão. As centrífugas envolvem conjuntos rotativos altamente especializados e balanceados com precisão. Quando uma espiral de centrífuga se desgasta devido ao grão abrasivo no lodo, ela requer reparos caros e especializados que muitas vezes envolvem o envio da unidade de volta ao fabricante, resultando em tempo de inatividade prolongado.
| Característica | Filtro prensa | de correia Filtro prensa | Centrífuga |
|---|---|---|---|
| Modo de operação | Processamento em lote | Fluxo contínuo | Fluxo contínuo |
| Secura do Bolo | Muito alto (até 60%+) | Moderado (15-25%) | Alto (20-35%) |
| Consumo de energia | Baixo a moderado | Baixo | Muito alto |
| Complexidade de manutenção | Baixo (mudanças de tecido, hidráulica) | Moderado (rastreamento de correia, rolos) | Alto (balanceamento de precisão, desgaste da rolagem) |
| Dependência de Polímero | Baixo a moderado | Muito alto | Moderado a alto |
A avaliação de um sistema de drenagem requer a análise da alocação de recursos ao longo da vida útil do equipamento. A aquisição inicial do equipamento, a logística de envio e a instalação no local representam o principal compromisso inicial de recursos. Estruturas maiores e mais pesadas requerem equipamento especializado e almofadas de concreto armado. A unidade de energia hidráulica (HPU) e os painéis de controle associados também exigem quedas elétricas dedicadas e integração na rede elétrica principal da planta.
Os recursos operacionais contínuos ditam a viabilidade a longo prazo. Você deve contabilizar a eletricidade utilizada pelas bombas de alimentação e unidades de energia hidráulica. A HPU funciona apenas por alguns minutos para fechar e fixar a prensa, o que significa que a energia primária proveniente das bombas de alimentação. Panos de filtro de reposição representam um requisito recorrente de consumíveis. O condicionamento químico, incluindo coagulantes e floculantes, é necessário para preparar o lodo para uma separação ideal. Finalmente, o trabalho de manutenção de rotina deve ser levado em consideração na programação operacional semanal para garantir que o sistema do filtro-prensa funcione com eficiência máxima.
O principal valor da desidratação de alta pressão reside na redução do peso de transporte. A água é pesada. Cada galão de água deixado na torta de lodo aumenta a tonelagem faturada pelos transportadores de resíduos e aterros sanitários. Melhorar a secura do bolo reduz diretamente o volume de material que sai das suas instalações.
Considere uma instalação que processa 10.000 libras de sólidos secos por dia. Se o equipamento de desidratação produzir uma torta com 20% de sólidos secos, o peso total do material descartado será de 50.000 libras. Se uma prensa de alta pressão aumentar a secura para 30%, o peso total cai para 33.333 libras. Isso representa uma redução de mais de 16.000 libras de água por dia. Essa redução no volume significa menos caminhões nas estradas, menor logística de transporte e redução das taxas de depósito no local de descarte. Maximizar a compactação sólida garante que sua instalação opere de forma eficiente e minimize sua pegada ambiental em relação ao transporte de resíduos.
A qualidade flutuante do afluente representa um risco significativo para a eficiência da drenagem. As mudanças sazonais de temperatura alteram a consistência do lodo biológico. As plantas industriais podem sofrer mudanças repentinas na composição química com base nos ciclos de produção. Essas variações impactam drasticamente a desidratabilidade, levando a uma secagem inconsistente da torta e a tempos de ciclo imprevisíveis. Se o lodo ficar muito fino, a prensa levará horas para formar uma torta adequada, apoiando toda a planta.
Implemente tanques de equalização robustos para mitigar este risco. A equalização combina diferentes fluxos de resíduos, proporcionando uma alimentação consistente à prensa. Os controles automatizados de dosagem de produtos químicos ajustam os níveis de polímero e coagulante em tempo real com base em sensores de densidade de lodo. Os testes rotineiros de bancada de lodo permitem que os operadores ajustem as pressões da bomba de alimentação e as durações dos ciclos antes que lotes em grande escala funcionem mal. Os operadores devem realizar um teste de funil de Buchner ou um teste de tempo de sucção capilar (CST) semanalmente para verificar se o lodo está pronto para filtração.
A maquinaria industrial acarreta inerentemente riscos de segurança. Podem ocorrer explosões de alta pressão se os panos do filtro falharem, as placas ficarem desalinhadas ou as superfícies de vedação acumularem detritos. Os operadores enfrentam exposição a respingos de produtos químicos perigosos durante a manutenção. Lesões por pontos de esmagamento continuam sendo uma séria ameaça durante o deslocamento manual da placa ou ao trabalhar perto de mecanismos hidráulicos automatizados.
As instalações devem exigir recursos de segurança rigorosos. As cortinas de luz em conformidade com a OSHA interrompem instantaneamente o movimento hidráulico se um operador violar o perímetro de segurança. As proteções contra respingos contêm vazamentos de alta pressão, protegendo o pessoal da exposição. Talabartes de segurança e sistemas de segurança automatizados garantem que a máquina volte a um estado seguro durante perdas de energia ou falhas mecânicas. O treinamento adequado e a adesão estrita aos procedimentos de bloqueio/sinalização (LOTO) são obrigatórios antes que qualquer pessoal chegue entre as placas para limpeza ou inspeção.
| Problema operacional | Causa provável | Solução de campo |
|---|---|---|
| Bolo Molhado ou Desleixado | Tempo de alimentação insuficiente ou panos de filtro cegos. | Prolongue a duração do ciclo de alimentação. Lave com pressão ou com ácido os panos do filtro para restaurar a permeabilidade. |
| Filtrado Nublado | Pano de filtro rasgado ou porosidade incorreta do pano. | Inspecione e substitua os panos danificados. Verifique se a classificação em mícron do pano corresponde ao tamanho da partícula. |
| Explosão/vazamento da placa | Detritos nas superfícies de vedação ou pressão de fixação hidráulica insuficiente. | Limpe completamente as superfícies de contato da placa. Verifique a HPU quanto a vazamentos de fluido hidráulico ou quedas de pressão. |
| Tempo de preenchimento lento | Alimentação de lodo diluído ou estatores da bomba de alimentação com defeito. | Aumentar o espessamento a montante. Inspecione a bomba de alimentação quanto a desgaste e substitua os estatores ou diafragmas conforme necessário. |
Especificar um sistema subdimensionado cria gargalos operacionais imediatos. A má integração com os sistemas SCADA existentes da planta impede o monitoramento remoto e limita a coleta de dados. A falta de suporte pós-venda deixa as instalações paralisadas quando componentes críticos falham, forçando a planta a ignorar o estágio de desidratação e transportar lodo líquido a um custo exorbitante.
Defina critérios rigorosos ao selecionar um fornecedor de equipamentos para tratamento de água . Priorize fornecedores que oferecem testes piloto abrangentes no local. Testes piloto comprovam que o equipamento funciona em seu lodo específico antes da instalação. Exija engenharia personalizada para garantir que a estrutura e a tubulação se ajustem exatamente à área ocupada pela sua instalação. Por fim, exija disponibilidade garantida de peças e suporte técnico ágil para minimizar tempos de inatividade futuros. Um fornecedor confiável fornecerá um diagrama detalhado de tubulação e instrumentação (P&ID) para garantir uma integração perfeita com sua infraestrutura existente.
R: A concentração ideal de sólidos para uma operação eficiente está entre 50% e 60%. Pastas com menor teor de sólidos, como 5–10%, requerem tempos de ciclo excessivos para formar um bolo. As instalações devem usar métodos de espessamento a montante, como clarificadores ou espessadores por gravidade, para concentrar lamas diluídas antes de alimentá-las na prensa.
R: Os tempos de ciclo geralmente variam de 1 a 4 horas. A duração exata depende muito da desidratabilidade do lodo, da pressão da bomba de alimentação, do tipo de tecnologia de placa utilizada e da permeabilidade do tecido filtrante. As placas de compressão de membrana normalmente atingem tempos de ciclo mais curtos do que as placas embutidas padrão.
R: As prensas de correia operam continuamente, comprimindo o lodo entre as correias móveis, o que normalmente resulta em menor secura da torta. Os filtros-prensa são sistemas de processamento em lote que bombeiam lama para câmaras fechadas sob alta pressão. Este ambiente de alta pressão atinge a compactação máxima de sólidos e uma secagem significativamente maior da torta, reduzindo os volumes de descarte.
R: A vida útil do pano de filtro varia de 3 a 12 meses. A frequência de substituição depende da exposição química, da presença de partículas abrasivas no lodo e da frequência com que os panos são lavados com alta pressão. A manutenção regular, a seleção adequada de tecidos e a lavagem rotineira com ácido prolongam sua vida útil.
R: A modernização de uma prensa manual tem limitações estritas. Embora você possa adicionar alguma automação básica, os verdadeiros sistemas automáticos de deslocamento de placas e lavagem automatizada geralmente exigem uma estrutura projetada especificamente e um sistema hidráulico integrado. Geralmente é mais eficaz e econômico especificar a automação durante a compra inicial.
R: A manutenção de rotina inclui tarefas diárias e semanais. Os operadores devem inspecionar os níveis de fluido hidráulico, verificar se as telas do filtro estão cegas ou rasgadas, limpar as bandejas coletoras e verificar se as cortinas de luz de segurança e as paradas de emergência estão totalmente operacionais. A lubrificação regular das peças móveis e dos deslocadores de placas também é necessária.


