
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-22 Origem:alimentado


Na produção de cerveja e extratos de alto volume, a eficiência da separação líquido-sólido na fase de mosturação determina o rendimento geral da instalação, o tempo de ciclo e a lucratividade. Métodos de separação legados, como tanques de lauter tradicionais ou filtros-prensa especificados incorretamente, muitas vezes resultam em severa perda de extrato, alta umidade dos grãos gastos e tempos de processamento prolongados. Além disso, a utilização de placas não conformes ou termicamente inadequadas corre o risco de falha catastrófica do equipamento e contaminação do produto. A otimização desse processo requer uma compreensão precisa das placas de filtro usadas na moderna filtração de mosto. Este guia detalha arquiteturas de placas, conformidade de materiais, tecnologias de vedação e compensações de desempenho. Fornecemos os parâmetros técnicos necessários para ajudar os engenheiros de processo e gerentes de instalações a especificar o hardware de filtragem exato necessário para suas operações, garantindo a recuperação máxima de extratos e a conformidade sanitária rigorosa.
A tecnologia de membrana é padrão: A principal escolha para filtração do mosto é a placa de filtro de membrana, que permite a compressão mecânica do mosto para maximizar o rendimento do extrato e produzir grãos gastos altamente secos.
Resiliência térmica e química: As placas devem ser fabricadas em polipropileno de alta qualidade e termicamente estabilizado para suportar temperaturas de mosturação quente (normalmente 75°C–80°C), fadiga do ciclo térmico e produtos químicos agressivos de limpeza no local (CIP).
A conformidade estrita não é negociável: Qualquer placa usada em um filtro-prensa de qualidade alimentar deve atender aos rigorosos regulamentos de contato com alimentos da FDA e da UE para evitar lixiviação e garantir o processamento sanitário.
A personalização impulsiona a eficiência: A modernização de prensas existentes geralmente requer placas de filtro personalizadas, projetadas para corresponder a locais específicos de portas de alimentação, espessuras de bolo e mecanismos de mudança automatizados.
Definir o sucesso na filtração do mosto cervejeiro requer a análise de diversas métricas essenciais. Um processo altamente otimizado alcança a recuperação máxima do extrato, geralmente medida como Brewhouse Yield (BHY). Ele permite tempos de ciclo rápidos, permitindo que as instalações completem de 12 a 14 cervejas por dia. Um sistema eficiente minimiza o uso de água de pulverização enquanto mantém níveis excepcionalmente baixos de sólidos suspensos no filtrado. Alcançar a clareza ideal do mosto impacta diretamente a fermentação posterior e a estabilidade do produto final. O hardware que facilita esta separação deve suportar cargas físicas pesadas, mantendo ao mesmo tempo uma dinâmica de fluidos precisa.
A filtração tradicional depende muito da gravidade e requer um esmagamento específico de grãos grossos de um moinho de rolos para criar um leito de filtro natural. Este método dependente da gravidade é inerentemente lento e limita os tipos de grãos que você pode processar. A moderna tecnologia de filtro-prensa é acionada por pressão. Você pode usar um esmagamento fino moído a martelo, expondo significativamente mais amido e acelerando o tempo de resposta. Toda a eficiência deste sistema acionado por pressão depende da integridade estrutural, das portas internas e do design geométrico das placas do filtro de mosto . Sem placas adequadamente projetadas, as vantagens de uma britagem fina desaparecem devido à extração irregular e aos gargalos do equipamento.
A mecânica da prensa de purê segue uma sequência estrita: enchimento, pré-espremedura, aspersão e compressão final. Durante a fase de enchimento, uma bomba de deslocamento positivo empurra o mosto para dentro das câmaras até atingirem a capacidade. Uma pré-compressão compacta levemente o bolo antes que a água de borrifo lave os açúcares restantes do leito de grãos. Finalmente, um aperto de alta pressão remove a umidade residual. Geometrias específicas de placas e diafragmas flexíveis mantêm pressão uniforme em toda a torta durante essas fases. Se a distribuição da pressão for desigual, ocorre canalização. A água de pulverização desvia do grão, deixando um extrato valioso na prensa.
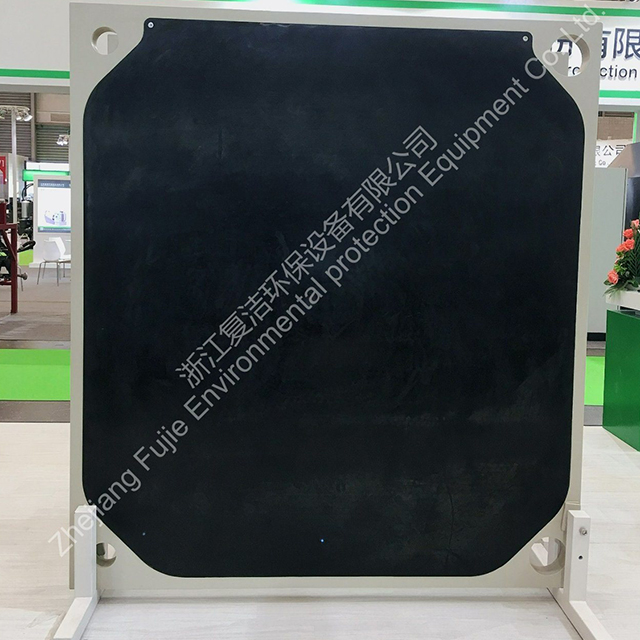
A placa de membrana para filtração de mosto representa o padrão atual da indústria. Estas placas apresentam superfícies flexíveis, conhecidas como diafragmas, soldadas a um núcleo sólido. Assim que a câmara estiver cheia de purê, água ou ar comprimido inflará esses diafragmas. A inflação comprime fisicamente o bolo de purê dentro da câmara. Esta ação de compressão mecânica reduz drasticamente o volume vazio dentro da torta, expulsando o líquido preso que de outra forma permaneceria no grão gasto.
A correlação direta entre a compressão da membrana e a eficiência operacional é altamente mensurável na área de produção. As instalações que utilizam placas de membrana apresentam uma redução maciça no volume de água de pulverização necessário. A eficiência de extração excede rotineiramente 98% de recuperação Plato ou Brix. A compressão final produz grãos gastos excepcionalmente secos. Os grãos mais secos são mais leves, menos propensos a deterioração rápida e muito mais fáceis de transportar ou vender ao sector agrícola para alimentação animal.
As placas de câmara embutidas são placas de volume fixo sem membranas flexíveis. Eles dependem inteiramente da pressão da bomba de alimentação para formar e secar a torta. Como não conseguem espremer fisicamente o grão, o centro do bolo muitas vezes permanece molhado e retém açúcares residuais. A falta de compressão mecânica significa que a pulverização é menos eficiente. A densidade do bolo não é controlada ativamente durante o ciclo de lavagem, levando a uma extração inconsistente.
Hoje, as placas embutidas raramente são usadas para filtração primária de mosto em cervejarias de alto rendimento. O menor rendimento e as tortas mais úmidas os tornam ineficientes para operações contínuas. No entanto, eles podem ser avaliados para tarefas altamente específicas, com orçamento limitado ou de baixo volume, de filtragem de processamento de alimentos onde a compressão mecânica é considerada desnecessária. Para aplicações onde os resíduos sólidos não têm valor secundário e a recuperação de extratos não é o principal motor económico, as placas embutidas oferecem um menor gasto de capital inicial.
Ao configurar uma prensa, os engenheiros devem escolher entre um pacote misto e um pacote completo de membranas. Um pacote misto alterna uma placa de membrana com uma placa complementar embutida padrão. Esta abordagem economiza dinheiro em despesas de capital iniciais, uma vez que as placas embutidas custam menos para serem fabricadas. A compensação é uma redução na eficiência de compressão e na uniformidade do bolo. A membrana pressiona apenas de um lado da câmara, causando lavagem irregular e bolos ligeiramente mais úmidos em comparação com a compressão bilateral.
Um pacote de membrana completo utiliza placas 100% de membrana, garantindo que cada câmara seja comprimida de ambos os lados simultaneamente. Esta configuração maximiza a compressão do bolo e garante uma lavagem uniforme. É particularmente benéfico ao manusear purês difíceis e com alto teor de adjuntos contendo centeio, trigo ou aveia. Esses grãos tendem a ser pegajosos e resistentes ao fluxo de fluidos. O maior investimento inicial de um pacote de membrana completo é facilmente justificado pelos ganhos contínuos e diários no rendimento do extrato e tempos de ciclo mais curtos.
Recurso | Pacote completo de membrana | Pack Misto (Membrana + Embutida) | Apenas câmara embutida |
|---|---|---|---|
Dinâmica de compressão | Aperto uniforme em ambos os lados | Aperto unilateral | Sem compressão mecânica |
Rendimento de extração (BHY) | Maior (>98% de recuperação) | Moderado a alto | Mais baixo |
Umidade de grãos gastos | Muito Baixo (Bolo Seco) | Médio | Alto (Bolo Molhado) |
Investimento de capital | Mais alto | Moderado | Mais baixo |
O processamento do mosto envolve temperaturas elevadas que colocam um estresse imenso no hardware de filtragem. A seleção do polímero determina a vida útil do equipamento. As placas devem ser fabricadas em polipropileno (PP) de alta temperatura ou misturas especializadas de homopolímeros. Esses materiais resistem à deformação e à fadiga do ciclo térmico sob o aquecimento e resfriamento constantes inerentes ao processamento em lote. O polipropileno padrão irá amolecer, deformar ou falhar prematuramente quando exposto repetidamente a temperaturas de mosturação oscilando entre 75°C e 80°C.
Além da temperatura, as classificações de pressão determinam os limites estruturais da placa. As tolerâncias de pressão de alimentação e pressão de compressão normalmente variam de 6 a 15 bar. O núcleo da placa deve suportar a pressão diferencial se as câmaras adjacentes encherem de forma irregular. Os diafragmas flexíveis devem suportar milhares de ciclos de inflação em alta pressão sem sofrer ruptura da membrana ou fraturas por tensão ao longo das costuras de solda.
Qualquer hardware integrado em um filtro-prensa de qualidade alimentar deve possuir certificações específicas. A conformidade com o FDA 21 CFR 177.1520 e o Regulamento da UE 10/2011 garante que os polímeros usados não lixiviem produtos químicos nocivos para o produto alimentício sob altas temperaturas e condições ácidas. A documentação e a rastreabilidade do material do fabricante são obrigatórias para passar nas inspeções de saúde das instalações e manter os padrões de garantia de qualidade.
Os princípios de projeto sanitário ditam a geometria física das placas. Projetos sem fendas evitam o acúmulo de material orgânico em áreas de difícil acesso. As membranas totalmente soldadas são muito superiores às membranas substituíveis ou aparafusadas em aplicações sanitárias. Parafusos e braçadeiras criam pontos microscópicos de abrigo para bactérias. As placas também devem demonstrar total compatibilidade com regimes CIP alcalinos e ácidos agressivos usados para esterilizar a prensa entre as execuções de produção.
Projetos de placas calafetadas, vedadas e embutidas (CGR) são obrigatórios para aplicações modernas de qualidade alimentar. A tecnologia CGR utiliza anéis de vedação EPDM ou NBR de qualidade alimentar incorporados em ranhuras ao redor do perímetro da placa e das portas de alimentação. Quando a prensa fecha, essas juntas se comprimem, criando uma operação totalmente livre de gotejamentos. Isso evita a oxidação do mosto, elimina vazamentos no chão de produção e protege o produto contra contaminação atmosférica.
O método de fixação do tecido influencia fortemente as condições sanitárias. Os panos tradicionais ficam pendurados entre as placas e atuam como um mecanismo de absorção, permitindo que o líquido escoe para fora da prensa. Em uma configuração CGR, o pano do filtro é calafetado diretamente em uma ranhura na face da placa usando um cordão de borracha. Este design calafetado evita o desvio do produto, mantém as superfícies de vedação limpas e garante que todo o líquido seja forçado através do meio de filtração em vez de escapar pelas laterais.
A porta interna das placas determina a dinâmica dos fluidos da água de pulverização. O projeto da porta de lavagem deve garantir que a água flua uniformemente por toda a superfície da torta. Se as portas forem subdimensionadas ou mal localizadas, a água será canalizada pelo caminho de menor resistência. A canalização deixa grandes seções do grão sem lavar, diminuindo gravemente a eficiência da extração e desperdiçando água tratada.
Selecionar a profundidade correta da câmara é um equilíbrio delicado. Para aplicações de purê, a espessura do bolo normalmente varia de 30 mm a 50 mm. Uma torta mais fina permite uma filtração mais rápida e uma lavagem mais fácil, mas requer mais placas para conter o mesmo volume de grãos. Uma torta mais espessa aumenta a capacidade de retenção, mas pode retardar a extração e aumentar a turbidez do mosto final se a bomba não conseguir empurrar o líquido através do denso leito de grãos de maneira eficaz.
O planejamento preciso da capacidade evita gargalos. O cálculo do volume total de retenção requer a análise do peso do grão, da proporção líquido-grão e das metas de gravidade específica da bebida planejada mais pesada. O volume total da câmara da prensa deve acomodar o leito de grãos totalmente hidratado, sem excesso de embalagem. O excesso de embalagem leva a pressões de alimentação excessivas, enquanto o enchimento insuficiente causa bolos irregulares e danos à membrana durante a fase de compressão.
Para dimensionar a impressora com precisão, os engenheiros seguem estas etapas de planejamento de capacidade:
Determine o peso máximo de grãos secos por lote.
Calcule o volume hidratado com base na proporção específica de líquido para grão.
Considere a densidade aparente do grão gasto úmido.
Divida o volume total necessário pelo volume individual da câmara do tamanho da placa selecionado.
Adicione uma margem de segurança de 10% à contagem total de placas para acomodar bebidas de alta gravidade.
A escalabilidade deve ser incorporada na compra inicial de capital. A especificação de uma estrutura de prensa superdimensionada permite expandir a capacidade posteriormente. Os engenheiros de processo podem instalar placas cegas para fechar inicialmente as seções não utilizadas da prensa. À medida que a produção aumenta, essas placas cegas são removidas e substituídas por placas ativas adicionais. Isto aumenta instantaneamente o volume da prensa sem exigir um novo esqueleto ou sistema hidráulico.
A modernização de equipamentos legados geralmente apresenta desafios complexos de engenharia. A substituição de placas em prensas mais antigas sem substituir todo o esqueleto de aço requer uma correspondência dimensional precisa. As placas padrão prontas para uso raramente se alinham perfeitamente com a tubulação e os mecanismos de mudança de uma prensa construída décadas atrás. Nestes cenários, as instalações devem especificar placas de filtro personalizadas para garantir a continuidade operacional.
As variáveis de personalização vão além da altura e largura básicas. Os engenheiros devem combinar as dimensões externas, modificar as localizações dos olhais de alimentação e projetar designs de alças específicos. Quer a prensa utilize alças de barra lateral ou suspensões de viga superior, as placas personalizadas devem integrar-se perfeitamente aos deslocadores automáticos de placas existentes para evitar travamentos mecânicos durante o ciclo de descarga do bolo.
A pressão diferencial é a principal causa de empenamento catastrófico da placa ou ruptura da membrana. Isso ocorre quando as câmaras adjacentes enchem de forma desigual devido a portas bloqueadas, mostura excessivamente espessa ou rápidas flutuações de temperatura. Quando uma câmara é pressurizada e a câmara vizinha está vazia, a alma da placa não suportada irá dobrar e eventualmente quebrar. O choque térmico causado pelo bombeamento de água fria para uma prensa quente agrava esse estresse estrutural.
A mitigação desses riscos requer controles rigorosos de processos. Sistemas automatizados de monitoramento de pressão devem ser instalados para parar a bomba de alimentação se a pressão diferencial exceder os limites seguros. O dimensionamento adequado da bomba de alimentação é igualmente crítico. A utilização de bombas de deslocamento positivo controladas por VFD permite uma fase de enchimento suave e acelerada. Os operadores devem respeitar rigorosamente as classificações máximas de pressão de compressão fornecidas pelo fabricante, garantindo que a inflação do ar ou da água nunca exceda os limites estruturais do polímero.
O cegamento dos panos de filtro ocorre quando partículas finas e beta-glucanos pegajosos obstruem a trama do tecido. O acúmulo de bactérias nas fendas das placas também prejudica a qualidade do lote. Ambos os problemas aumentam a pressão diferencial, prolongam os tempos de ciclo e impactam negativamente a estabilidade do sabor. Se os panos não forem mantidos adequadamente, a prensa eventualmente não conseguirá passar o líquido, interrompendo totalmente a produção.
A implementação de ciclos CIP rigorosos é a principal estratégia de mitigação. Os operadores devem circular soluções cáusticas e ácidas quentes em velocidades apropriadas para dissolver incrustações orgânicas e inorgânicas. A seleção do pano de filtro de qualidade alimentar correto envolve a avaliação da permeabilidade, do padrão de trama e da calandragem. Cronogramas de inspeção de rotina devem ser estabelecidos para verificar a integridade da membrana, desgaste da junta e ocultação do tecido.
Problema Operacional | Causa provável | Estratégia de Mitigação de Campo |
|---|---|---|
Alta pressão diferencial | Cegueira de tecido ou enchimento irregular da câmara | Iniciar ciclo CIP intensivo; verifique as configurações do VFD da bomba de alimentação. |
Vazamento entre placas | Juntas CGR gastas ou fechamento hidráulico inadequado | Inspecione e substitua os O-rings de EPDM; verifique a pressão do aríete hidráulico. |
Centro de Bolo Molhado | Pressão de compressão insuficiente ou duração de compressão curta | Aumentar a pressão de inflação da membrana dentro de limites seguros; estender o temporizador de compressão. |
Filtrado turvo (alta turbidez) | Pano de filtro rasgado ou permeabilidade incorreta do pano | Inspecione os panos quanto a danos físicos; mude para um tecido mais justo. |
Avaliar um fornecedor de placas de filtro exige olhar além do folheto de vendas e da área de fabricação. O controle de qualidade começa com a aquisição do polímero. O fornecedor deve utilizar polipropileno virgem de alta qualidade em vez de misturas recicladas que não possuem estabilidade térmica. A precisão da moldagem, impulsionada por recursos avançados de usinagem CNC, garante que as placas fiquem perfeitamente planas. As placas deformadas não vedam, causando vazamentos perigosos de alta pressão. O fornecedor deve utilizar protocolos rigorosos de teste de pressão hidrostática para verificar a resistência da solda da membrana antes do envio.
Os prazos de entrega e o gerenciamento de estoque impactam diretamente seu risco operacional. Placas personalizadas levam tempo para serem moldadas e usinadas. Longos prazos para substituição de placas podem deixar uma instalação paralisada se ocorrer uma falha catastrófica. Um fornecedor com capacidades robustas de armazenamento nacional ou regional proporciona uma rede de segurança crítica, garantindo que as peças de reposição estejam disponíveis em dias, em vez de meses.
A filtragem é um processo dinâmico. A importância de um fornecedor que fornece suporte contínuo de engenharia não pode ser exagerada. Quando uma instalação altera sua mistura, a dinâmica dos fluidos dentro da prensa muda. Um fornecedor competente ajudará na otimização do processo, solucionará problemas de pressão diferencial e recomendará tecidos alternativos para lidar com adjuntos pegajosos.
Os termos de garantia revelam a confiança do fabricante em seu produto. As instalações devem procurar garantias claras quanto à vida útil da membrana, geralmente medida em milhares de ciclos de compressão. Também são necessárias garantias estruturais contra deformação térmica sob condições operacionais declaradas. Uma garantia forte protege o investimento de capital e garante que o fornecedor permaneça responsável pelo desempenho do seu hardware.
Para otimizar seu processo de separação líquido-sólido e garantir a confiabilidade do equipamento, execute as seguintes etapas:
Inicie uma auditoria dimensional do esqueleto do filtro-prensa existente para determinar o tamanho exato da placa e os requisitos de alinhamento da porta.
Solicite documentos de certificação de materiais que verifiquem a conformidade com a FDA e a UE de fornecedores potenciais antes de iniciar a aquisição.
Agende uma consulta técnica para realizar um teste piloto em seu mosto específico para verificar a permeabilidade do tecido e a eficiência de compressão.
Revise e atualize seus protocolos CIP atuais para garantir que estejam alinhados com as tolerâncias químicas e térmicas das membranas de polipropileno de alta temperatura.
R: As placas usadas em aplicações de mosturação devem ser classificadas para operação contínua de 75°C a 80°C. Eles devem ser fabricados em polipropileno termicamente estabilizado para evitar empenamento ou amolecimento durante repetidos ciclos de aquecimento e resfriamento.
R: As placas de membrana apresentam diafragmas flexíveis que inflam para comprimir fisicamente a torta de grãos. Essa compressão mecânica força a saída de açúcares líquidos e residuais presos que a gravidade ou a pressão padrão da bomba por si só não conseguem extrair, elevando os rendimentos acima de 98%.
R: A vedação calafetada, vedada e embutida (CGR) usa anéis de vedação incorporados para criar um ambiente completamente livre de vazamentos. Isso evita a perda do produto, elimina respingos no chão e protege o mosto da contaminação e oxidação do ar.
R: Embora as placas embutidas padrão custem menos, elas não podem espremer fisicamente o bolo. Isto resulta em grãos gastos mais úmidos, menor recuperação de extrato e pulverização menos eficiente. Eles geralmente não são recomendados para operações cervejeiras de alto rendimento.
R: A vida útil do pano depende do volume de produção, da eficácia do CIP e da abrasividade da mistura. Normalmente, os panos em instalações de grande volume são substituídos a cada 3 a 6 meses para evitar ofuscamento e manter velocidades de filtração ideais.
R: O empenamento é causado principalmente pela pressão diferencial quando as câmaras adjacentes enchem de maneira desigual. O choque térmico, como a introdução rápida de água fria em uma prensa quente ou a ultrapassagem da pressão máxima de compressão do fabricante, também pode causar falha estrutural.


